


活性炭吸附净化除臭装置 活性炭吸附除臭设备 光催化除臭设备 光氧催化废气处理装置 UV光解净化器设备 光解氧化除臭设备 uv光解除臭设备 废气酸雾净化塔
 更新时间:2026-10-09 09:55 浏览:
用分流设计升级生物除臭设备,让治理更精准更高效
在印刷涂布、化工合成、食品发酵、垃圾中转等生产场景中,废气排放具有风量波动***、浓度不均、组分复杂的核心痛点:生产高峰期废气通量骤增,低负荷运行阶段通量骤降,不同工序产生的废气异味组分差异显著。传统“一体化生物除臭设备直接对接主废气管线”的模式,往往会出现负荷不匹配、运维成本高、治理效率不稳定的问题。在生产设备与除臭设备之间增设定制化分流系统,是适配工业生产动态工况、提升协同作业效率、降低综合投入成本的关键方案。
一、分流设备的核心价值与设计逻辑
分流系统本质是生产系统与除臭系统之间的动态适配中枢,其设计围绕废气治理的核心需求展开:
1. 精准处理:破解浓度不均的治理痛点
工业生产废气多来自多工序组合,如化工车间ElVOCs浓度波动可达10倍以上、垃圾中转站不同时段硫化氢与氨气占比差异超过5倍、食品发酵环节不同工序挥发性有机物组分差异显著。分流系统通过在产线末端设置废气收集支管,先对不同工段、不同浓度的废气进行分类收集:高浓度废气可直接接入专用处理支路,低浓度废气接入常规除臭支路,避免不同浓度废气混合后超出生物滤池的处理上限,也避免低浓度废气进入高负荷处理单元造成能源浪费。这种模式完全符合相关标准中“废气分类收集、分级处理”的原则,从源头提升除臭效率。
2. 负荷适配:抵消工况波动的运行风险
生产设备受订单量、检修周期、工艺调整影响,废气排放呈现动态***征:印刷厂夜班满负荷生产时风量可达日间的2倍,垃圾中转作业高峰废气通量比平峰高出60%。若除臭设备按照***负荷设计,低负荷运行时会因填充料干湿不均、气流分布失衡,导致除臭效率骤降;若按照平均负荷设计,高峰期又会因过载导致泛酸、填料堵塞等问题。分流系统可联动生产设备的运行信号,动态调整进入除臭设备的废气量:当废气瞬时通量超过设定阈值时,多余废气暂存至缓冲单元,待通量回落后再匀速送入除臭设备,始终将除臭设备的运行负荷稳定在设计范围内。采用该方案后,除臭系统运维成本平均降低30%以上。
3. 冗余保障:降低设备故障的停产损失
传统模式下除臭设备故障往往需要主生产线同步停产,仅为一台除臭设备故障而停线的经济损失,部分产线单日可达数十万元。分流系统设置***立的待机支路和缓冲罐,当核心生物除臭单元出现检修、故障或需要更换滤料时,可直接切换至备用处理链路,主生产线无需停产,既避免了停产损失,也能完成设备的离线维护,避免长期带病运行导致治理效率衰减。
4. 运维降本:实现处理介质的精准投放
分流系统可实现不同污染组分的分类治理:含酸性废气的支路可预置碱性预处理填料,含硫废气支路可适配专门的脱硫微生物菌群,避免不同性质的废气混合后相互克制,降低菌剂的无效消耗。同时,分流设计可将高浓度、高负荷的废气集中处理,***幅降低菌剂更换、填料再生的整体运维成本,故障排查时可针对具体支路开展检修,无需整体停机,排查效率提升30%以上。
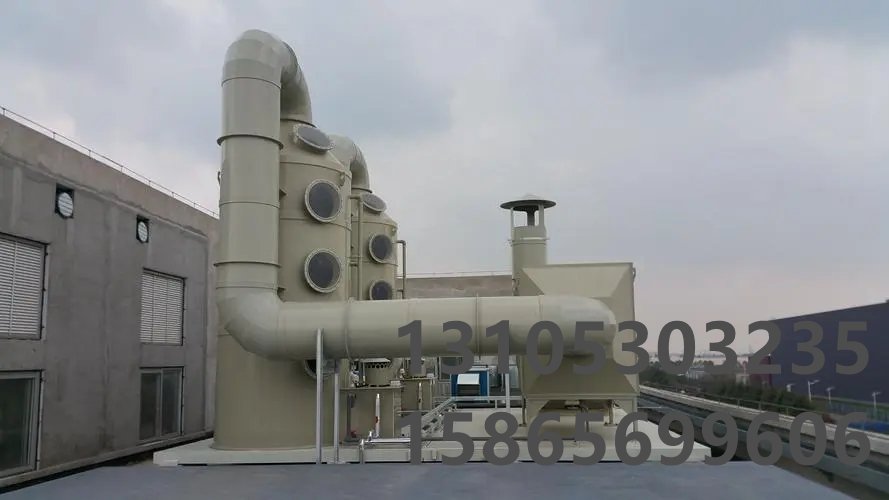
二、分流系统的关键设计要求
分流设备的实际效果直接决定运行稳定性和安全性,设计时需重点考虑以下维度:
1. 多场景定制化设计
不同行业的生产与废气***征差异极***,分流方案必须贴合实际工况:
- 硬性规范约束场景:针对明确要求废气必须全量收集、严禁旁路排放的场景,需采用多支路***立处理、智能流量调配的设计。正如相关选型规范所明确指出:“严禁在运行的除臭设备进风管上开旁通孔”,该设计不能单纯依靠旁路排空或直接引入新风稀释,必须确保所有废气均进入有效治理单元,既满足合规要求,也能拉平废气浓度波动,降低生物滤池的负荷冲击;
- 强波动间歇场景:如垃圾中转站、饲料发酵车间,需设置废气缓冲罐,搭配两级分流调节阀,将进入除臭设备的风量波动控制在10%以内;
- 多组分复杂场景:如化工、制药车间,需在分流支管设置在线监测模块,实时检测废气组分、浓度,自动切换对应处理功能的支路,如专门处理高浓度有机废气的支路、专门处理酸性含硫废气的支路。
2. 智能自动化控制
分流设备需配套DCS联动控制系统,接入生产设备的运行信号、废气风量与浓度传感器,实现全自动化调节:当生产负荷提升时,控制系统自动调整进气阀开度,匹配除臭设备的处理上限;当废气浓度超过预设阈值时,自动切换至高负荷处理支路,避免设备过载;所有调节动作需全留痕,满足环保部门的在线监管要求。
3. 前置适配性处理
分流系统需配套预处理单元,避免杂质、温度、PH值等超出生物除臭设备的耐受范围:需设置除雾、除尘装置,去除废气中的颗粒物、冷凝液滴,避免堵塞生物填料;需设置温度调节模块,将进入生物滤池的废气温度稳定在25-35℃的微生物适宜区间;需设置PH调节模块,避免酸碱废气破坏微生物生存环境。
三、实际落地案例参考
某软包装印刷企业原采用单一生物除臭设备对接全车间废气管线,生产旺季时废气中乙酸乙酯浓度超标,除臭效率跌至60%,偶发异味投诉;低负荷运行阶段,生物滤池长期低通量运行,菌群活性下降,运维成本偏高。引入分流系统后,企业将印刷、复合、熟化三个工序的废气分类收集:复合工段的高浓度废气接入专用除臭支路,预喷淋后再送入强化型生物滤池;其余低浓度废气接入常规生物除臭设备;同时设置缓冲罐,抵消生产波动带来的风量变化,非满负荷状态分流部分废气循环回流,稳定进气负荷。改造后,该企业除臭效率稳定在95%以上,运维成本下降35%,全年无异味投诉,完全符合环保排放要求。
结语
在生产设备与生物除臭设备之间增设分流系统,是从“被动适配”转向“主动匹配”的治理模式升级,精准回应了工业生产动态工况的核心***点。这种设计既能提升治理稳定性、降低综合成本,也能减少企业的环保合规风险,是当前工业废气治理***域兼具实用性与经济性的可行方案,在实际落地中需要结合企业的实际生产***征进行定制化设计,才能真正发挥其应用价值。